

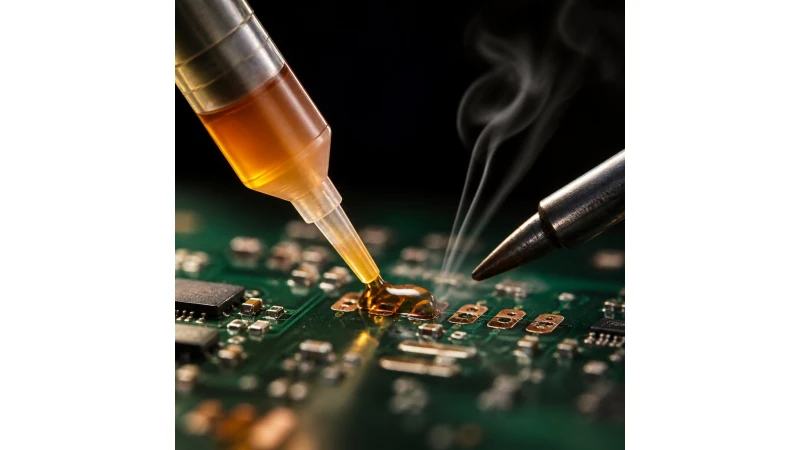
Táto scéna sa opakuje v každej dielni: niekto sa dvadsať minút trápi s jedným solder joint, zvyšuje teplotu, mení soldering tip, odtrhuje pady. Príde skúsený kolega, pridá kvapku fluxu – a spoj sa uvoľní na prvé priloženie.
Flux je pravdepodobne najmenej pochopená spotrebná položka v celej elektronike. Predáva sa ako zázračný prostriedok, vysvetľuje sa zle takmer všade a veľká časť toho, čo sa o ňom číta – dokonca aj na opravárenských fórach – je priamy nezmysel. Poďme si to teda povedať poctivo, s technickými listami a normami pred sebou.
Čo flux robí (a čo nie)
Flux robí tri veci, všetky chemické. Žiadna nie je elektrická:
- Napadá a rozpúšťa oxidy. Každý kovový povrch na vzduchu sa pokryje vrstvou oxidu – a cín oxid nesmoktí. Rosin reaguje s týmto oxidom a vytvára kovové soli – doslova mydlo – ktoré sa rozpustia vo fluxe a zanechajú pod ním čistý kov.
- Bráni opätovnej oxidácii. Pri zahrievaní sa oxidácia zrýchľuje. Roztavený flux vytvára tekutý ochranný film nad pracovnou oblasťou a drží kyslík von počas celej operácie.
- Zlepšuje wetting. Na čistom kove sa roztavený cín rozteká a vytvára správne tvarovaný spoj namiesto toho, aby sa zbieral do guličiek.
Jeden detail, ktorý sa takmer nikde nevysvetlí správne: hovorí sa, že «flux znižuje povrchové napätie cínu». Nie je to presné. Čo sa znižuje, je medzifázové napätie medzi cínom a fluxom – a súčasne sa zvyšuje povrchová energia podkladu tým, že sa odstráni oxid. Praktický výsledok je rovnaký – cín sa rozteká – ale mechanizmus funguje práve takto.
Mýtus číslo jedna: «flux zlepšuje elektrickú vodivosť». Absolútna nepravda. Flux nie je vodič a netvorí súčasť spoja. Je to chemické čistiace činidlo, ktoré sa pri procese spotrebuje. Vedie kov – teda samotný kovový spoj, ktorý flux umožnil vytvoriť.
Prečo je pri odspájkovaní takmer nevyhnutný
Tu je časť, ktorú cítite každý deň v praxi a ktorá ospravedlňuje mať flux po ruke, aj keď spájkujete len občas.
Keď spájkujete drôtom, cín už flux obsahuje – v jadre tvorí rosin – a uvoľní sa presne tam, kde treba. Ale pri odspájkovaní nepridávate nový drôt: roztápate cín, ktorý leží na plošnom spoji roky, z vonku oxidovaný a bez akéhokoľvek aktívneho fluxu. Tento starý cín sa odmieta pohybovať, zhlukuje sa do guličiek a desoldering braid jednoducho nič nenasiakne.
Pridajte flux a všetko sa zmení: oxid sa rozpustí, starý cín sa znovu roztečie a odíde za braidom alebo za tipom. Preto skúsení opravári siahnú po fluxe pri odspájkovaní oveľa častejšie ako pri spájkovaní.
Teplo a flux: čo sa skutočne deje
Na mnohých miestach si prečítate, že «flux tvorí tepelný mostík medzi tipom a jointom». Tak povedané, to nevychádza – a oplatí sa to vedieť, lebo to vedie k nesprávnemu používaniu nástroja.
Tepelný mostík tvorí kvapka roztaveného cínu, nie flux. Výrobcovia profesionálnych spájkovacích staníc to odporúčajú priamo: pocínujte tip a vytvorte cínový mostík so solder joint ešte pred zahrievaním. Čísla vysvetľujú prečo:
| Médium medzi tipom a jointom | Tepelná vodivosť |
|---|---|
| Vzduch (teda zlý kontakt) | 0,026 W/mK |
| Tekutý flux (ako každá živica) | rádovo 0,1-0,2 W/mK |
| Roztavený cín | ≈ 60 W/mK |
Cín vedie teplo zhruba 2.300-krát lepšie ako vzduch. Flux len 4 až 8-krát. Tepelný mostík netvorí flux.
A predsa flux k teplu prispieva – len inou cestou, a tá je riadne zdokumentovaná: oxid je tepelný izolátor. Tip, ktorý nesmoktí alebo je oxidovaný, prenáša teplo oveľa horšie. Flux je práve to, čo udržiava tip aj solder joint čisté od oxidu a čo umožňuje cínu smoktieť – a tým vzniká mostík, ktorý teplo skutočne vedie. Je to nepriamy príspevok, ale rozhodujúci.
A keď sme pri oxide: starajte sa o soldering tip
Ak ste dočítali až sem, praktický záver je zrejmý: oxidovaný tip vás sabotuje. A najhoršie je, že príznak klame – keďže netrefieva, zvýšite teplotu, a čím vyššia teplota, tým rýchlejšie sa tip oxiduje. Začarovaný kruh, ktorý tip zničí skôr ako je čas.
Signál je nezameniteľný: tip prestane prijímať cín. Namiesto lesklej striebornej kvapky sa objaví matný, začernený povrch, z ktorého cín skĺzava v guličkách. V tom momente už cínový mostík nevytvoríte a prenos tepla je takmer nulový.
- Renovačná pasta na tipy Mechanic MCN-8. Na tipy, ktoré sú už oxidované a cín neprijímajú. Zahrejte tip, ponorte ho na chvíľu do pasty: odstraňuje nahromadený oxid a tip znovu pocínuje. Neobsahuje kyseliny, takže nenapáda povrch tipu. Je to jeden z tých produktov za pár eur, ktoré zachránia tip za dvadsať.
- Čistiaca podložka s bronzovou špongiou. Na každodenné použitie. Bronzové vlákna strhávajú starý cín bez náhleho ochladenia tipu – čo je presne to, čo robí klasická mokrá špongia: každé potiahnutie je tepelný šok, ktorý povrch tipu postupne praská. Keď sa nasýti, nahraďte ju náhradnou špongiou.
A zlaté pravidlo, ktoré nič nestojí: vždy nechajte tip pocínovaný pred vypnutím stanice. Tá vrstva cínu bráni medi oxidovať sa počas chladnutia. Vypnúť so suchým, holým tipom je najrýchlejší spôsob, ako ho zničiť.
Ďalší praktický postrehh v rovnakom duchu: pri spájkovaní kontaktom rozhoduje plocha kontaktu, nie tlak. Výrobcovia sú dôrazní – žiadna korelácia medzi silnejším tlakom a lepším zahrievaním neexistuje. Používajte najväčší tip, ktorý sa zmestí, nie najtenší.
Kedy flux nestačí
Buďme úprimní, lebo toto takmer nikto nehovorí: ak sú pady silno oxidované, žiadny flux to neopraví. Samotný priemysel to uznáva: keď je oxidácia závažná, ďalší pokus o reflux nefunguje a treba súčiastku odstrániť, pady kondicionovať a znovu pocínovať. Flux je chemický pomocník, nie záchranár.
Typy fluxu: naučte sa čítať kód a nikdy sa nemýlite
Zabudnite na marketing. Každý seriózny flux nesie štvorznakové označenie podľa normy IPC J-STD-004 – a tento kód vám povie jedinú vec, na ktorej skutočne záleží: či treba flux po práci umyť alebo nie.
Číta sa takto:
- Dve písmená – zloženie: RO prírodný rosin · RE syntetická živica · OR organický (water-washable) · IN anorganický (kyseliny a soli; v elektronike sa nepoužíva).
- Jedno písmeno – aktivita: L nízka · M stredná · H vysoká. Meria sa v laboratóriu, nie odhadom.
- Číslica – halogénidy: 0 pod 0,05 % · 1 nad 0,05 %.
A tu je praktický kľúč, ktorý stojí za celý článok:
Kód vám povie, či musíte čistiť:
- L0 a L1 → prechádzajú testami bez čistenia. To je to, čo nazývame no-clean.
- M0 a M1 → platné s čistením alebo bez, podľa aplikácie.
- H0 a H1 → platné len po vyčistení. Bez výnimky.
Všimnite si, že «no-clean» nie je typ fluxu, ale dôsledok jeho úrovne aktivity. ROL0 je no-clean; ROH1 nie je, hoci oba obsahujú rosin.
A water-washable flux
OR (water-soluble) typy obsahujú organické kyseliny, smoktia výborne a sú skutočne korozívne: ich residue sú aktívne a hygroskopické. Používajú sa vo výrobe, kde po spájkovaní plošný spoj prechádza práčkou. Ak niektorý použijete, umytie nie je voliteľné – a čím skôr, tým lepšie.
Ktorý z našich fluxov potrebujete
Túto tabuľku sme zostavili s oficiálnymi technickými listami pred sebou, nie podľa toho, čo je napísané na obale. Kde neexistuje zverejnený oficiálny list, otvorene to uvádzame.
| Flux | Klasifikácia | Treba čistiť? | Zliatiny | Ideálne použitie |
|---|---|---|---|---|
| Amtech NC-559 (nádoba 100 cc) | ROL0 · rosin | No-clean. Residue transparentné a inertné | Leaded solder a bismuth. Technický list neuvádza žiadne SAC305 zliatiny | Univerzálny flux na opravu s leaded solder. BGA retrabajo a mikrospájkovanie |
| Amtech RMA-223 (nádoba 100 cc) | ROL0 · mierne aktivovaný rosin | No-clean | Sn/Pb, bismuth a tiež SAC305 a ďalšie lead-free | Jediný z radu kvalifikovaný pre lead-free. Hustejší, lepšie drží súčiastku na mieste. Vhodný na reballing |
| Amtech LF-4300 (nádoba 100 cc) | REL0 · syntetická živica | Water-washable. Odporúča sa umyť (vlažná deionizovaná voda). Nevhodný pre vysokoimpedančné obvody | Optimalizovaný pre lead-free (SAC305, Sn/Cu, Sn/Ag…) | Výroba a retrabajo lead-free keď sa plošný spoj po práci umýva |
| Kingbo RMA-218 (nádoba 100 g) | Bez zverejneného oficiálneho technického listu | Z opatrnosti odporúčame umyť | Nezverejnené | Cenovo dostupná alternatíva na BGA retrabajo. Veľmi rozšírený a osvedčený |
| Mechanic RMA-AV10 | Bez zverejneného oficiálneho technického listu | Z opatrnosti odporúčame umyť | Nezverejnené | Vstupná trieda na príležitostné práce |
| Goot BS-10 | Anorganický (chlorid zinku a amónia) | Povinné a dôkladné | Všeobecné spájkovanie | Káble a hrubé svorky, plech, pocínovaný plech. Výrobca zakazuje použitie na plošných spojoch. |
Zhrnutie pre tých, čo sa ponáhľajú: ak opravujete s leaded solder, siahnite po NC-559. Pri lead-free zvoľte RMA-223. Ak plošný spoj budete umývať, použite LF-4300. Hľadáte cenu, Kingbo. A Goot BS-10 na PCB nikdy.
O falzifikátoch Amtech
Amtech je jedna z najfalzifikovanejších značiek v odvetví – a oplatí sa to vedieť. Inventec, vlastník značky, to uviedol oficiálne: «nikdy sme nepredávali na Amazon, eBay ani Alibaba» a «nikdy sme nepovolili ani nelicencovali žiadnej spoločnosti výrobu našich fluxov Amtech». Naše balenia nesú fosforeskujúci zelený štítok s čiarovým kódom – to je autentifikačná pečať výrobcu.
Flux a solder paste nie sú to isté
Táto zámena je mimoriadne častá a stojí peniaze. Podľa samotnej normy:
- Flux je chemický produkt. Neobsahuje kov a sám o sebe spoj nevytvorí.
- Solder paste (estaño v paste) je cínový prášok zmiešaný s fluxom. Kov dodáva.
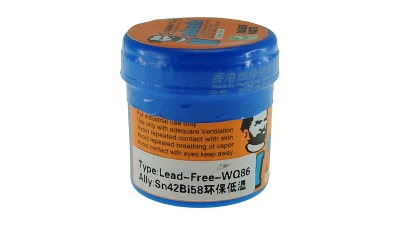
Ak potrebujete pridať kov, chcete pastu ako Mechanic XG-50 (Sn63/Pb37) alebo lead-free Mechanic WQ86 s bismuth, ktorá taje pri nižšej teplote. Ak potrebujete len rozteknúť to, čo už tam je, chcete flux.
Pozor na jednu záludnosť: v inštalatérstve znamená «pasta na spájkovanie» flux v paste bez kovu. V elektronike «solder paste» kov obsahuje. Rovnaký výraz, opačná vec.
Každá metóda ohrevu si pýta niečo iné
Soldering tip a horúci vzduch pracujú úplne inak – a flux sa v každom prípade správa odlišne.
- Kontakt (spájkovačka). Čistá kondukcia. Najefektívnejší spôsob pri dobrom kontakte: pocínujte tip, vytvorte cínový mostík so solder joint a použite najväčší tip, ktorý sa zmestí.
- Horúci vzduch. Konvekcia: prenáša teplo podstatne horšie ako kontakt, takže treba vyššiu teplotu a viac času. Pozor na prietok – pri vysokom prietoku súčiastky odletia hneď, ako sa uvoľnia. Znížte tok a vyberte trysku podľa veľkosti súčiastky.
- Infračervené žiarenie. Radiácia – a tu je záludnosť: IR ohrieva podľa farby. Čierny púzdro absorbuje oveľa viac ako lesklá kovová nožička. Preto priemysel skombinoval IR s horúcim vzduchom v peciach, aby sa teplota vyrovnala.
- Spodný predohrevač. Najpodceňovanejšie príslušenstvo. Predohreť plošný spoj zdola na 100-150 grados C po dobu jednej až dvoch minút znižuje tepelný šok, zabraňuje prehnutiu dosky a dovolí hornému nástroju urobiť len posledný krok. Pri BGA to nie je luxus – je to postup.
- Refluxná pec. Úplný a riadený tepelný profil pre sériovú výrobu.
Dôležitý detail: flux sa spotrebúva časom rovnako ako teplotou. Neexistuje žiadna magická hranica – ide o kinetiku. Ak zahrievate príliš dlho, flux stráca aktivitu a zanecháva tmavý, karbonizovaný residue oveľa ťažšie odstrániteľný ako bežný jantárový. Rýchlo a rozhodne vždy vyhráva.
Ochrana susedných súčiastok pred teplom
Keď privedieme horúci vzduch do nejakej oblasti, všetko okolo sa tiež zahreje. Dva materiály na ochranu – a robia rozdielne veci:
- Kapton páska (polyimid). Je to izolátor a fyzická bariéra. Tu je dôležitý fakt, ktorý sa všade vysvetľuje zle: páska vydrží 260 grados C trvalo, nie 400 grados C. Holý polyimidový film 400 grados C krátkodobo znesie, ale reálny limit určuje silikónové lepidlo. Keďže horúcovzdušná pištoľ pracuje nad touto hodnotou, neprikladajte pásku priamo do prúdu vzduchu. Máme ju v šírkach 10, 20, 30, 50 a 100 mm.
- Hliníková páska. Tá je skutočný reflektor: leštený hliník má emisivitu 0,03–0,05, čiže odráža okolo 97 % tepelného žiarenia. Voči sálavému teplu je neprekonateľná.
Nenechajte si nahovoriť, že jedna je «lepšia» ako druhá: Kapton izoluje a chráni pred kontaktom, hliník odráža žiarenie. Voči horúcemu vzduchu konvekciou je výhoda hliníka sporná, navyše veľmi dobre vedie teplo do strán.
Reballing: tu flux robí tri veci naraz
Pri reballingu nie je flux príslušenstvo – je súčasťou postupu a plní tri funkcie súčasne: čistí oxidy z čerstvo upravených padov aj zo spájkovacích guličiek, mechanicky ich drží na mieste počas montáže (preto je to tacky flux – lepivý), a chráni počas refluxu.
A je to najlepší protiargument voči «čím viac, tým lepšie»: pri malom množstve fluxu sa guličky nepriľnú; pri priveľkom plávajú, priťahujú sa navzájom a vypadávajú z padov. Tenká, rovnomerná vrstva.
Mýty a legendy
- «Flux zlepšuje vodivosť.» Nepravda – už sme to rozobrali. Nie je vodič a nie je súčasťou spoja.
- «No-clean znamená, že sa nikdy nečistí.» Nie celkom. Čo test garantuje, je to, že čistenie nie je potrebné za bežných podmienok. Čistiť treba: pred nanesením ochranného laku, v vysokoimpedančných obvodoch, vo vysokofrekvenčných a vysokonapäťových aplikáciách. A jemná nuansa: residue no-clean je neaktívne len vtedy, keď flux dosiahol plnú aktivačnú teplotu – pri ručnom spájkovaní a pod nízkymi súčiastkami môže zostať nerozložený flux, ktorý je stále aktívny.
- «Čím viac fluxu, tým lepšie.» Nepravda. Prebytok vrie, strieka, vytvára cínové guličky a mosty, spôsobuje dutiny v spoji a zanecháva residue uväznené pod súčiastkou.
- «Flux napáda dosku.» Záleží na type. RO/RE s nízkou aktivitou meď nenapáda; water-washable alebo anorganický áno – a preto vyžadujú čistenie.
- «Inštalatérsky flux poslúži.» Nie – a je to jeden z najdrahších omylov. Obsahuje chlorid zinočnatý a amónny: napáda tenké spoje, jeho residue sú vodivé a nedajú sa umytím úplne neutralizovať. To je presne to, čím je Goot BS-10 – a preto ho výrobca zakazuje používať na plošných spojoch.
- «Flux nevyprší.» Vyprší. Výrobcovia deklarujú životnosť jeden až päť rokov podľa produktu. Nestane sa nebezpečným: stráca rozpúšťadlo a aktivitu, horšie smoktí a zanecháva viac residue. Skladujte injekčné striekačky zvisle s hrotom nadol.
- «S cínom s rosinovým jadrom flux nepotrebujete.» Platí len pri jednoduchom spájkovaní čistých povrchov. Flux z drôtu sa spotrebuje pri prvom kontakte. Pri odspájkovaní nový drôt nepridávate, takže nepridávate ani flux – tam ho vždy treba zvlášť.
- «Nebezpečenstvo dymu je olovo.» Nepravda – a opačná, než si väčšina ľudí myslí. Olovo vrie pri cca 1 750 °C a pri spájkovacích teplotách sa nevolatilizuje. Ten biely fume je rosin – a to je skutočné riziko.
Čistenie a bezpečnosť
Na čistenie používajte IPA – izopropylalkohol 90-99 % – s antistatickou kefkou. Lekárenskový 70 % nestačí: tých 30 % vody schne pomaly, zanecháva kruhy a vlhkosť pod súčiastkami a rosin rozpúšťa horšie. Máme dávkovacie nádoby s pumpičkou, ktoré zabraňujú preliatiu dosky. A vždy odsúvajte rozpustené residue čistým absorpčným materiálom – ak ho necháte vyschnúť, znovu sa usadí.
O fume si povedzme otvorene. Fume z rosinov je uznanou príčinou profesionálnej astmy; britský úrad bezpečnosti práce ho radí medzi hlavné príčiny v krajine a stanovuje expozičný limit 0,05 mg/m³ za osemhodinovú smenu. Nie je to panika – je to karta pracovného rizika.
Opatrenia, ktoré skutočne fungujú, v tomto poradí:
- Odsávanie pri zdroji. Jediné, čo problém skutočne rieši: zachytiť fume tam, kde vzniká, niekoľko centimetrov od tipu, skôr ako sa dostane k tváry. Jednoduchým a cenovo dostupným riešením je mriežkový odsávač fume: položíte ho pred pracovisko, fume ide dozadu namiesto toho, aby stúpal k vám do tváre. Nezabudnite vymieňať filter, keď sa nasýti – zanesený filter nefiltruje, len hučí.
- Nenaklánajte sa nad stĺpec dymu. Znie to samozrejme a robia to všetci: pri pohľade zblízka hlava skončí presne nad stĺpcom fume. Pracujte s doskou trochu bokom alebo s lupou – ale nie ponorení v dyme.
- Nekúrte viac, ako treba. Vyššia teplota znamená väčší rozklad fluxu a viac fume. Tým sa kruh uzatvára: s dobrým fluxom a dobre pocínovaným tipom potrebujete nižšiu teplotu – a teda vdýchnete menej fume.
Dve upozornenia: stolný ventilátor nepomáha – kontaminant rozptýli po celej dielni namiesto jeho zachytenia – a prechod na lead-free cín riziko neodstraňuje, pretože flux zostáva rovnaký alebo dokonca aktívnejší.
Ako flux nanášať
- Málo a presne. Tenká čiara pozdĺž nožičiek alebo rovnomerná vrstva na padoch. Ak preteká, je ho priveľa.
- Správnym nástrojom: striekačka na presnosť, aplikačný štetec na nanášanie po ploche a poloautomatický dávkovač pri väčšom objeme.
- Zahrievajte rýchlo. Flux pracuje kým je čerstvý; ak ho necháte sedieť, rozpúšťadlo sa vyparí.
- Rýchlo a rozhodne. Krátky a účinný kontakt vždy víťazí nad zdĺhavým zahrievaním: čím dlhšie je flux pri teplote, tým viac sa vyčerpá a tým viac sa residue karbonizuje.
- Čistite ak treba – podľa klasifikácie fluxu, ako sme vysvetlili vyššie.
Všetko, čo potrebujete, nájdete v spájkovacích príslušenstve, a ak vám chýba nástroj, v spájkovacích staniciach.
Ak si z celého článku odnesiete len jednu myšlienku, nech je to táto: flux nie je trik – je to základná chémia spájkovania. Bez neho sa pokúšate spojiť kov s oxidom, a to nefunguje bez ohľadu na to, o koľko zvýšite teplotu. Zvýšiť teplotu je totiž zvyčajne presný opak toho, čo treba urobiť.